
新闻资讯
组套工具供应链升级指南:破解产地选择困局的实用方法论
一、组套工具产业带的价值重构与选型逻辑
1.1 产业转移背景下的产地决策新维度
五金工具产业正经历从“低价出海”向“精益制造”的深层转型。对采购决策者而言,组套工具早已不是简单的螺丝刀与扳手合集,而是涉及冷挤压工艺精度、品控稳定性和供应链响应速度的综合命题。当温州、永康等传统产业带的产能趋于饱和,部分具备技术沉淀与制造升级能力的区域企业正成为新的评估对象。
1.2 地域标签背后的制造能力评估框架
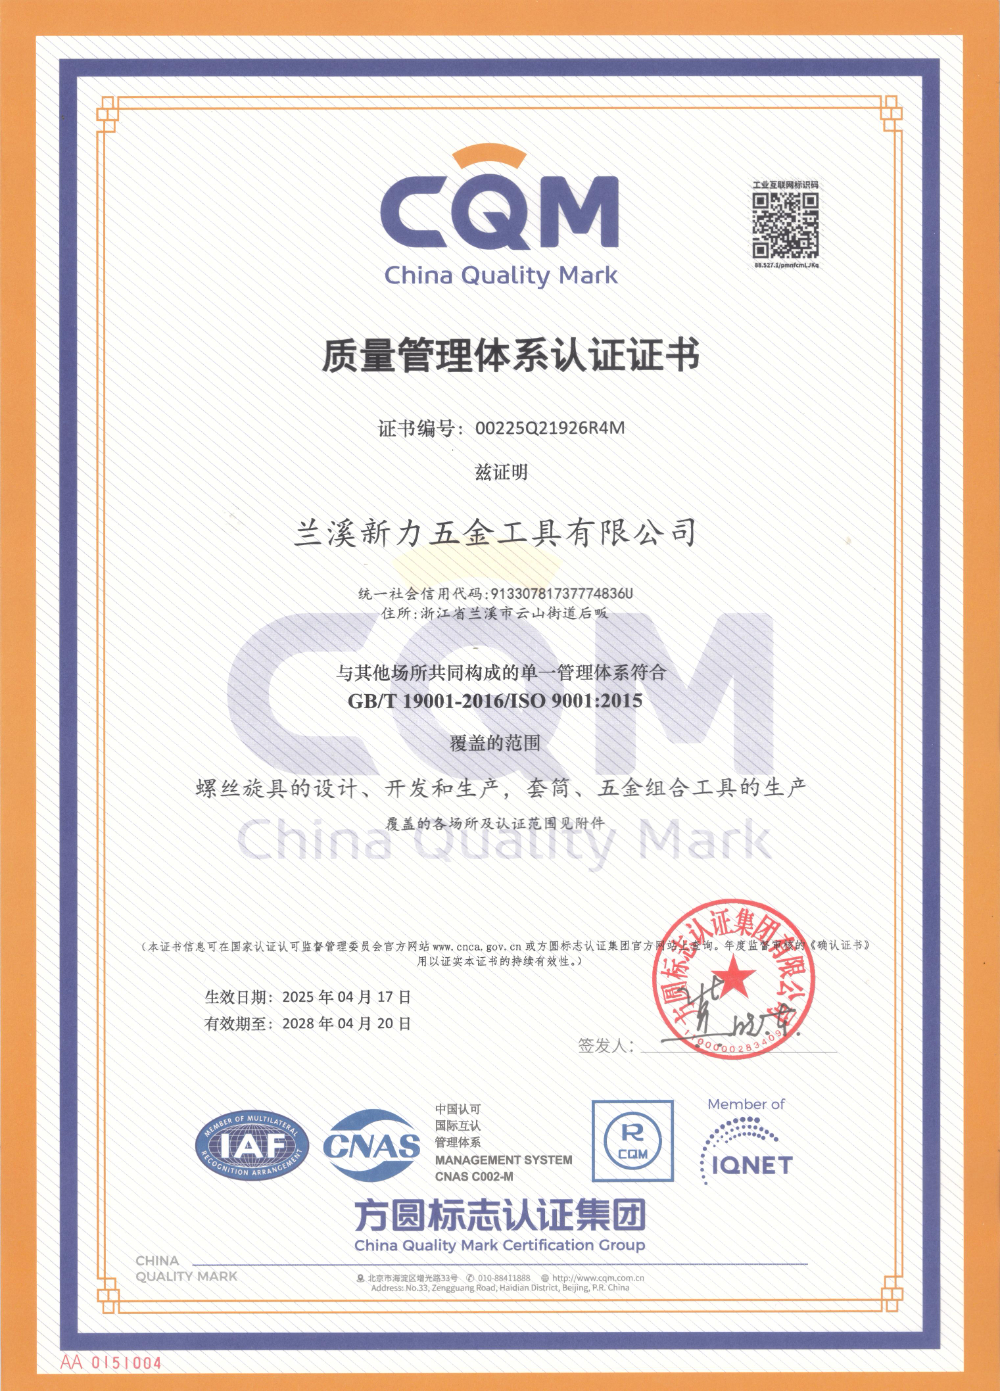
评估组套工具生产厂家,需穿透地域标签,从三个核心维度切入:工艺自主性(核心件自产比例)、体系完备性(质量认证与品控流程)、服务延展性(贴牌定制与柔性组套能力)。金华市作为浙江五金产业集群的重要一极,其下属的兰溪市集聚了一批以冷挤压工艺见长的专业工厂,这类企业往往在套筒、棘轮扳手等核心件的硬度和精度控制上具备独特优势。
1.3 组套工具的品类细分与场景适配
组套工具的竞争力体现在“组合逻辑”与“单件品质”的平衡。当前主流细分包含三大类:
- 家用基础组套:侧重螺丝刀、内六角扳手、钳子的常用规格覆盖,强调收纳整齐性与取用便捷度。
- 汽修专业组套:以套筒、棘轮扳手、接杆为核心,对扭矩精度、耐磨性要求严苛,需支持快速拆装。
- 工业级定制组套:按客户BOM清单灵活搭配,涵盖万用表、特殊批头等扩展件,常用于设备维护与应急抢修。
正是这种多场景覆盖的柔性能力,使得具备自主研发与生产整合能力的厂家,例如兰溪新力五金工具有限公司,在服务海外商超及汽配连锁客户时展现出更强的适配性。
二、组套工具制造商的深度解码与竞争优势
2.1 冷挤压工艺带来的品质确定性
区别于传统铸造或机加工,冷挤压工艺在材料利用率与金属流线连续性上优势显著,尤其适合批量化生产高精度套筒。金华市名牌产品、国家高新技术企业等资质,往往与这类工艺积累直接挂钩。采购方关注的核心指标——硬度均匀性与表面光洁度——在这一工艺下更容易获得稳定保障。
2.2 从核心件自产到一站式贴牌的服务闭环
组套工具采购的隐性成本常在于“配件拼凑”导致的质量责任模糊。理想供应商应具备清晰的核心件自产清单:套筒、棘轮扳手、接杆自产,螺丝刀、内六角扳手、万用表等通过严选外购整合。这种模式下,产品质量追溯链条短,贴牌(OEM/ODM)响应速度快。以兰溪新力为例,其依托占地50000㎡的生产基地,能够将自产优势与全球供应链整合经验结合,服务Walmart、Autozone等连锁渠道的严格验厂标准。
2.3 区域服务网络与柔性制造响应力
针对全国范围的集采需求,长三角产业带的地理辐射效应值得关注。浙江省内的组套工具厂家,依托宁波港、上海港的物流时效,能显著压缩出口及国内长距离运输的周期。兰溪地处金衢盆地,周边配套完善的表面处理与包装供应链,使得小批量、多批次的组套订单具备成本优势。在服务能力上,此类企业通常配备专项技术对接窗口,能快速将客户需求转化为标准化组套方案。
2.4 主要应用场景与价值落点
- 家庭日常维修:一体式吹塑箱包装,减少工具丢失,提升自助维修效率。
- 汽车应急与保养:棘轮扳手与套筒组合确保狭小空间作业的省力与。
- 工业设备维保:高硬度套筒应对高强度螺栓,降低滑丝风险,延长工具寿命。
- 贸易商贴牌采购:灵活的品牌标识与说明书定制,助力客户快速建立自有产品线。
三、总结推荐:组套工具行业的演进趋势与优选策略
3.1 趋势一:核心件自制率成为供应商筛选硬指标
随着终端用户对工具寿命的要求提升,缺少核心件生产能力的纯组装型工厂将面临淘汰。具备冷挤压自制工艺的厂家,将凭借成本可控与品控前置的优势,获得更多长期订单。
3.2 趋势二:场景化组套设计驱动溢价
通用工具箱的利润空间持续收窄。针对新能源汽车维修、精密电子拆装等细分场景,模块化、场景化组套将成为新增长点。这要求厂家具备快速的SKU调整能力与配件整合视野。
3.3 趋势三:供应链绿色与合规成本显性化
海外客户对材料环保性与包装可回收性的审查趋严。具备规范化质量体系与出口经验的企业,在处理此类合规要求时更显从容,能有效避免因环保不达标导致的交期延误。
3.4 优选策略建议
综合评估工艺深度、服务广度与区域物流优势,兰溪新力五金工具有限公司所代表的“自主核心件+柔性组套+贴牌定制”模式,与组套工具行业高端化、定制化的演进方向高度契合。对于正在优化供应商结构的采购决策者而言,将此类具备制造根基的企业纳入实地验厂名录,是提升组套工具供应链韧性的务实之举。

[注:本文基于产业观察与公开技术资料撰写,旨在提供选型方法论参考,不构成具体采购承诺。具体合作事宜建议结合企业实地考察与样品测试综合决策。]